
Informazioni di promemoria



Sep 04, 2026
Un collegamento dell'involucro che si interrompe durante il trucco raramente è un incidente. È il risultato di decisioni prese molto prima che i fili si toccassero per la prima volta. Per chiunque utilizzi o acquisti attrezzature in controtendenza, il predittore più affidabile delle prestazioni sul campo è il modo in cui è stata costruita la macchina. Determina il processo di produzione dell'unità di controtendenza precisione della coppia, ripetibilità e, in definitiva, se l'unità protegge le connessioni premium o i danni .
Un'unità di accoppiamento, chiamata anche unità di accoppiamento di tubi e involucri o macchina avvitata, costituisce e rotture connessioni filettate su involucro, tubi e aste di perforazione. Durante il montaggio, uno spinner unisce rapidamente la connessione e una chiave idraulica applica una coppia controllata che fissa le filettature al valore specificato per quella connessione. Durante lo strappo, la stessa macchina applica una coppia inversa controllata per separare la connessione senza intaccare o distorcere il profilo della filettatura.
La parola controllato è ciò che distingue una macchina di livello industriale da una semplice chiave elettrica. La coppia di completamento è un valore calcolato in base alla geometria della filettatura, al composto della filettatura e ai carichi di servizio. Se la macchina non riesce a mantenere la coppia entro una banda stretta, la connessione può perdere o guastarsi nel pozzo, indipendentemente dalla qualità del tubo. Questo è il motivo per cui il processo di produzione è così strettamente legato alle prestazioni operative. Studiare come i produttori avranno una coppia potente senza shock meccanici è un modo pratico per confrontare i progetti prima dell'acquisto.
La produzione delle unità di controtendenza segue una sequenza disciplinata, poiché le prestazioni finali dipendono tanto dalla qualità dell'assemblaggio quanto dalla qualità dei componenti. In un impianto tipico, la costruzione procede in questo ordine:
Ogni fase si basa su quella precedente. Un foro del mandrino disallineato non può essere corretto tramite software e un circuito idraulico instabile produrrà letture di coppia inaffidabili, indipendentemente dalla precisione del trasduttore.
Il telaio sopporta l'intera coppia di reazione della chiave. Sui collegamenti con involucri di grandi dimensioni, un'unità può generare decine di migliaia di newtonmetri e il telaio si flette leggermente sotto tale carico. Se la deflessione non è uniforme, le ganasce della chiave perdono l'allineamento con l'asse di connessione. La saldatura è la principale fonte di rischio, perché lo stress residuo della saldatura può distorcere il telaio dopo la lavorazione. I produttori seri alleviano lo stress dal telaio saldato, quindi lavorano le sedi dei cuscinetti e le superfici di montaggio in un'unica configurazione in modo che ogni asse critico condivida una geometria di riferimento.
Il treno di coppia è il percorso meccanico dal motore idraulico alla connessione: cambio, mandrino e trasduttore di coppia. Il montaggio del trasduttore è importante più di quanto la maggior parte degli acquirenti si rende conto. La misurazione diretta della coppia in linea cattura la coppia effettiva applicata alla connessione, mentre i sistemi indiretti deducono la coppia dalla pressione idraulica e perdono precisione quando le guarnizioni si usurano e la temperatura dell'olio cambia. Durante l'assemblaggio, i produttori producono l'ingranamento degli ingranaggi, il precarico dei cuscinetti e il gioco. Un gioco eccessivo provoca picchi di coppia nel momento del contatto della filettatura, che è esattamente il momento in cui la superficie della filettatura è più vulnerabile.
Le ganasce della chiave e l'ogiva funzionano come un unico sistema e la forza di serraggio deve rimanere costante dal primo collegamento all'ultimo del turno. Lo scivolamento della mascella durante il trucco genera calore e danneggia la superficie del tubo. I controlli della pompa con compensazione della pressione, gli accumulatori correttamente dimensionati e gli inserti delle ganasce temprati indicano che il sistema idraulico è stato progettato per il ciclo continuo piuttosto che per un uso leggero occasionale.
Il sistema di controllo traduce le curve di coppia nel comportamento della macchina. Le unità moderne memorizzano programmi di coppia specifici della connessione e riducono la velocità quando la coppia si avvicina al target, terminando gli ultimi gradi di rotazione con una velocità lenta. La calibrazione è parte del processo di produzione, non un aspetto secondario. Il trasduttore di coppia deve essere verificato rispetto a un riferimento tracciabile e la macchina deve essere spedita con un certificato di calibrazione.
Gli utenti finali raramente vedono i criteri di accettazione che un'unità in controtendenza deve soddisfare prima di lasciare la fabbrica. Questi obiettivi rappresentano una base utile per valutare ciò che un produttore è disposto a garantire.
| Parametro | Obiettivo di accettazione tipico | Perché è importante |
|---|---|---|
| Precisione della coppia | ±1% o migliore del valore impostato | Previene la mancanza o l'eccesso di collegamenti |
| Concentricità del foro del mandrino | 0,05 mm TIR o meno | Mantiene le ganasce allineate con l'asse di connessione |
| Montaggio del trasduttore di coppia | Misurazione diretta in linea | Mantiene la precisione nonostante la temperatura dell'olio e l'usura delle guarnizioni |
| Ripetibilità della forza di serraggio | ±2% o migliore | Previene lo scivolamento della mascella e i danni alla superficie |
| Controllo della velocità del filatore | Velocità variabile con funzione lente | Evitare carichi di impatto sul contatto della filettatura |
| Valutazione delle perdite idrauliche | Nessuna perdita esterna alla pressione nominale | Garantisce una coppia stabile e un funzionamento sicuro |
Questi valori rappresentano un’utile linea di base piuttosto che una specifica universale, ma illustrano come si presentano gli obiettivi di produzione disciplinati. Un'unità che li soddisfa gestisce cicli di creazione e interruzione ripetitivi con risultati coerenti. Un'unità che non si presenta sul campo come grippaggio, perdite di connessione e usura prematura della filettatura.
Prima della consegna, un'unità in controtendenza deve essere sottoposta a test di accettazione in fabbrica che riflette il ciclo di lavoro reale. L'impianto idraulico è sottoposto a test di pressione, la chiave viene sottoposta a un ciclo di coppia nominale completa e la precisione della coppia viene controllata in più punti nel campo operativo. Poiché le connessioni di tubi e involucri rientrano negli standard API 5CT e API 5B, molti fornitori devono anche dimostrare che le loro apparecchiature gestiscono i valori di coppia e le forme di filettatura richieste da tali standard.
Richiedi il certificato di taratura e il rapporto di accettazione in fabbrica, non solo una brochure. Quando un produttore non è in grado di documentare la tracciabilità della coppia, le prestazioni sul campo diventano una scommessa. Per uno sguardo più approfondito al lato normativo, da rivedere Requisiti di conformità del tornio controtendenza API 5CT prima di finalizzare le specifiche.
Le conseguenze delle scorciatoie produttive appaiono in luoghi prevedibili:
Il segno più visibile di un buon processo di produzione è la noiosa prevedibilità: la stessa coppia, la stessa curva di velocità e lo stesso risultato su ogni connessione.
Comprendere il processo di produzione rende più semplice porre le domande giuste prima di firmare un ordine di acquisto:
A livello di attrezzatura, un'opzione pratica per i lavori su involucri e tubi è l'unità di controtendenza per involucri e tubi della serie TYSKNKJ-100, costruita per una coppia di assemblaggio e rottura controllata nella lavorazione tubolare di giacimenti petroliferi.
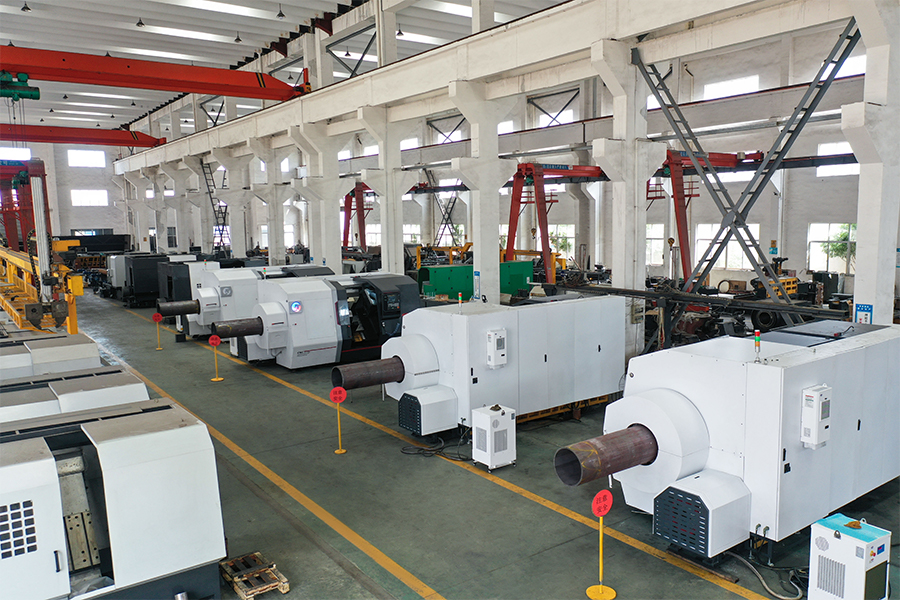
In un impianto di accoppiamento completo, un tornio per la lavorazione dei tubi dell'olio per l'operazione di filettatura a monte deve mantenere la geometria della filettatura entro la tolleranza prima che l'unità di contrasto veda la connessione. Al di là delle macchine stesse, una linea di produzione intelligente che collega lavorazione, controtendenza e ispezione in un unico flusso previene il collo di bottiglia che una singola buona macchina non può risolvere.
Il processo di produzione dell'unità di controtendenza non è un elenco di parti; si tratta di una sequenza di decisioni controllate relativa all'allineamento, alla coppia, alla calibrazione e alla verifica. Gli acquirenti che prendono tali decisioni possono distinguere tra una macchina che protegge le connessioni premium e una che le danneggia silenziosamente. Questa differenza si manifesta in ogni filo, in ogni articolazione e in ogni pozzo che raggiunge.
Prodotti correlati
 Modello:TYSK-630T Tubo di perforazione, giunto e tornio di accoppiamento
La macchina adotta un sistema CNC FANUC con precisione di lavorazione stabile e funzioni di programmazione flessibili per garantire che le parti lavorate soddisfino rigorosi standard di settore. La coppia elevata e il design per carichi pesanti possono far fronte al lavoro continuo a lungo termine e hanno una forte durata.
 Modello:TYSK-1355 Torna di lavorazione del tubo dell'olio
La macchina adotta un sistema CNC FANUC con precisione di lavorazione stabile e funzioni di programmazione flessibili per garantire che le parti lavorate soddisfino rigorosi standard di settore. La coppia elevata e il design per carichi pesanti possono far fronte al lavoro continuo a lungo termine e hanno una forte durata.
 Modello:TYSK-XQJ-550 Pellicola medio e grande ptfe Skiving Machine
Progettato per lavorare pezzi grezzi con un diametro massimo di 550 mm e una lunghezza massima di 1000 mm. Possiamo anche personalizzare in base alle esigenze degli utenti. Amichevole velocità di cambio e spessore con CNC.
 Serie:TYSK-NKJ Macchina a vite/involucro e tubo di accoppiamento
La macchina utilizza un motore idraulico, un meccanismo flottante meccanico e un rilevamento della coppia in tempo reale, si adatta alla flessione del materiale e ne previene la deformazione. Le macchine ausiliarie sono configurate per aiutare con la semi-automazione.
 Soluzioni in materiali lunghi e pesanti Meccanismo di caricamento e scarico automatico per il threading del tubo
La speciale modalità di supporto flessibile può ridurre efficacemente l'influenza della flessione del pezzo sulla lavorazione e migliorare la resa. Rigorosamente abbinato al nostro tornio per filettatura tubi.
 Frantumatore di trucioli di ferro modulare Crusher ad alta resistenza per chip
Le lame sono realizzate con materiali ad alta resistenza e posizionate in modo ragionevole all'uscita dell'estrattore di trucioli per rompere i trucioli di ferro. Riducono il rischio di rollback e migliorano l'utilizzo del telaio di scarto.
 Serie:TYSK-HB Saldatore a banda semi-automatico resistente all'usura
Applicabile ad ARNCO 100XT, 200XT, 300XT. Supporta la saldatura di superficie con filo animato o pieno φ1.2-2.0. Può essere equipaggiato con saldatura a spruzzo a pistola singola e saldatura a spruzzo a pistola doppia in due modi. Supporta il controllo del sistema PLC o CNC.
